Gỗ mấy ly cắt laser đẹp? Chọn độ dày theo từng loại chi tiết
Câu hỏi “gỗ mấy ly thì cắt laser đẹp” nghe đơn giản nhưng không có một đáp án chung, vì đẹp hay không phụ thuộc vào chi tiết bạn định cắt chứ không phải vào bản thân độ dày. Cùng tấm 5mm, cắt khung tranh thì chắc chắn và đẹp, nhưng cắt chữ mảnh thì gãy ngay khi gỡ ra khỏi tấm.
Bài này đi qua ba thứ độ dày ảnh hưởng tới, bảng chọn theo mục đích, và cách kiểm tra trước khi chạy cả lô — để lần sau ai hỏi gỗ mấy ly cắt laser thì bạn trả lời được ngay theo từng loại chi tiết.
Độ dày ảnh hưởng tới ba thứ
Mép cháy
Gỗ càng dày, laser càng phải chạy chậm và mạnh hơn để cắt đứt, nên nhiệt tích lại nhiều hơn và viền cháy đậm hơn. Trên tấm 2mm, viền cháy thường chỉ là một đường nâu mảnh. Trên tấm 10mm, viền có thể đen rõ và rộng vài phần mười milimet.
Nếu sản phẩm để mộc, không sơn phủ, thì đây là yếu tố quyết định sản phẩm nhìn sạch hay nhìn cháy.
Độ vuông của mép cắt
Tia laser hội tụ tại một điểm rồi loe ra, nên vết cắt không vuông góc tuyệt đối mà hơi thu hẹp dần theo chiều sâu. Tấm càng dày thì độ nghiêng này càng rõ. Với chi tiết cần ghép khít vào nhau, hoặc sản phẩm nhìn thấy cạnh, điều này đáng lưu ý.
Độ bền chi tiết
Chi tiết mảnh trên tấm dày dễ gãy hơn người ta tưởng, vì phần vật liệu giữ nó lại rất ít so với khối lượng của chính nó. Một chi tiết hình cành cây rộng 2mm trên tấm 6mm gần như chắc chắn gãy khi gỡ.
Gỗ mấy ly cắt laser đẹp — bảng chọn độ dày theo mục đích
| Độ dày | Hợp với | Lưu ý |
|---|---|---|
| 1–1,5mm | Lớp phủ trang trí, chi tiết dán chồng, mô hình tỉ lệ nhỏ, thiệp gỗ | Rất dễ cong nếu để ẩm. Không chịu lực được |
| 2mm | Chi tiết mô hình, hoa văn mảnh, chữ nhỏ | Cân bằng tốt giữa độ nét và độ chắc |
| 3mm | Dùng nhiều nhất: mô hình lắp ghép, bảng tên, đồ handmade | Ghép mộng 3mm là chuẩn phổ biến trong nhiều bản vẽ có sẵn |
| 5mm | Đế, khung, chi tiết cần cảm giác chắc tay | Chi tiết nên rộng tối thiểu khoảng 5mm để không gãy |
| 8–15mm | Kết cấu chịu lực, chi tiết dày, chữ nổi khối | Mép cháy đậm rõ. Với gỗ rất dày, CNC nhiều khi hợp hơn laser |
Nguyên tắc dễ nhớ về chi tiết mảnh
Bề rộng nhỏ nhất của chi tiết nên lớn hơn hoặc bằng độ dày tấm. Chi tiết rộng 2mm thì đừng cắt trên tấm 5mm — hãy chuyển xuống tấm 2mm. Nguyên tắc này giải quyết phần lớn các ca “cắt xong gỡ ra thì gãy”.
Nếu bắt buộc phải giữ độ dày lớn mà chi tiết vẫn mảnh, có hai cách chữa: bo tròn các góc nhọn để giảm điểm tập trung ứng suất, hoặc thiết kế thêm phần nối tạm giữ chi tiết trong tấm rồi cắt bỏ sau khi lấy ra.
Độ dày và mộng ghép
Với mô hình lắp ghép, độ dày tấm quyết định luôn kích thước rãnh mộng. Ba điều hay bị bỏ sót:
- Độ dày thực tế khác độ dày ghi trên nhãn. Tấm ghi 3mm có thể đo ra 2,7mm hoặc 3,2mm. Đo bằng thước cặp trước khi thiết kế mộng.
- Vết cắt của laser đốt mất một phần vật liệu. Rãnh cắt ra sẽ rộng hơn bản vẽ một chút, còn chi tiết thì nhỏ hơn một chút. Với mộng cần khít, phải bù trừ phần này.
- Cùng bản vẽ nhưng đổi lô gỗ là mộng có thể lỏng hoặc chặt. Đây là lý do nên lấy vật tư cùng một nguồn cho cả đơn.
Độ dày còn phụ thuộc loại gỗ
Cùng 3mm, basswood cho mép sạch hơn và chi tiết mảnh bền hơn nhờ thớ mịn đều; ván ép plywood cứng hơn nên hợp chi tiết lớn chịu lực, nhưng lớp keo giữa các lớp có thể làm mép sẫm màu hơn. Xem thêm gỗ basswood là gì để so sánh kỹ hơn giữa hai loại.
Chọn độ dày còn để tiết kiệm tiền
Tấm dày đắt hơn tấm mỏng, và cắt lâu hơn nên tiền công cũng cao hơn. Chọn dày hơn mức cần thiết là tốn tiền hai lần. Ngược lại, chọn mỏng quá thì sản phẩm ọp ẹp, khách cầm lên thấy rẻ tiền — cái này còn tốn hơn.
Cách cân bằng thường dùng: phần thân và chi tiết trang trí dùng tấm mỏng, riêng đế hoặc khung dùng tấm dày hơn. Sản phẩm vừa nhẹ vừa có cảm giác chắc chắn khi cầm. Chi tiết về cách giá được tính, xem giá cắt laser tính thế nào.
Cách chắc ăn nhất: cắt thử trước khi chạy cả lô
Với đơn số lượng lớn, một mẫu thử tốn vài phút nhưng tránh được cả lô hỏng. Nên cắt một chi tiết đại diện — thường là chi tiết mảnh nhất trong bản vẽ — rồi kiểm tra bốn thứ:
- Chi tiết có gãy khi gỡ khỏi tấm không?
- Mép cháy tới mức chấp nhận được chưa?
- Mộng ghép có khít không, lỏng hay chặt?
- Mặt gỗ có bị ám khói không?
Đây là lý do quy trình gia công cắt laser gỗ luôn có bước duyệt mẫu trước khi chạy lô.
Câu hỏi thường gặp
Rốt cuộc gỗ mấy ly cắt laser là hợp lý nhất?
Nếu buộc phải chọn một con số cho đa số trường hợp thì 3mm là mức an toàn nhất: đủ chắc, chi tiết vẫn nét, và khớp với phần lớn bản vẽ mộng ghép có sẵn.
Độ dày nào cắt nhanh nhất?
Càng mỏng càng nhanh. Nhưng nhanh không phải mục tiêu — chọn theo yêu cầu của sản phẩm trước, tốc độ tính sau.
Có thể dán nhiều lớp mỏng thay cho một tấm dày không?
Được, và nhiều khi còn đẹp hơn: chi tiết mảnh vẫn cắt được trên tấm mỏng, dán chồng lại thì thành phẩm vẫn dày và chắc. Đổi lại tốn thêm công dán và canh chỉnh.
Gỗ dày nhất cắt laser được là bao nhiêu?
Tùy công suất máy. Nhưng càng dày thì mép càng cháy và càng chậm, tới một mức nào đó thì dùng CNC hợp lý hơn cả về chất lượng lẫn chi phí.
Tấm bị cong có cắt được không?
Cắt được nhưng không đều, vì khoảng cách từ đầu laser tới mặt gỗ thay đổi làm sai tiêu cự — chỗ đứt chỗ không. Nên ép phẳng hoặc đổi tấm khác.
Bốn lỗi hay gặp khi chọn sai độ dày
- Chọn dày cho chắc, rồi chi tiết gãy hàng loạt. Đây là lỗi ngược đời nhưng rất phổ biến. Người mới hay nghĩ dày thì bền, quên rằng chi tiết mảnh trên tấm dày lại yếu hơn chính nó trên tấm mỏng, vì phần vật liệu giữ nó quá ít so với khối lượng.
- Thiết kế mộng theo độ dày ghi trên nhãn. Tấm ghi 3mm nhưng thực tế 2,7mm thì mọi mộng ghép đều lỏng, sản phẩm lắp xong lung lay. Luôn đo tấm thật trước khi hoàn thiện bản vẽ.
- Dùng một độ dày cho toàn bộ sản phẩm. Đế, thân và chi tiết trang trí có yêu cầu khác nhau. Ép tất cả về một độ dày thì hoặc phần này quá nặng, hoặc phần kia quá yếu.
- Đổi độ dày giữa chừng mà không cắt thử lại. Chuyển từ 3mm sang 5mm là đổi cả thông số máy lẫn kích thước mộng. Chạy thẳng cả lô sau khi đổi độ dày là cách nhanh nhất để hỏng một lô.
Điểm chung của bốn lỗi trên: đều phát hiện được bằng một chi tiết mẫu cắt thử. Với đơn số lượng lớn, bước này gần như luôn đáng làm.
Gợi ý độ dày theo từng loại sản phẩm
| Sản phẩm | Độ dày thường dùng | Vì sao |
|---|---|---|
| Mô hình kiến trúc tỉ lệ nhỏ | 1–2mm | Chi tiết nhỏ, cần nhẹ, nhiều lớp dán chồng |
| Mô hình lắp ghép có mộng | 3mm | Chuẩn phổ biến, nhiều bản vẽ sẵn thiết kế cho 3mm |
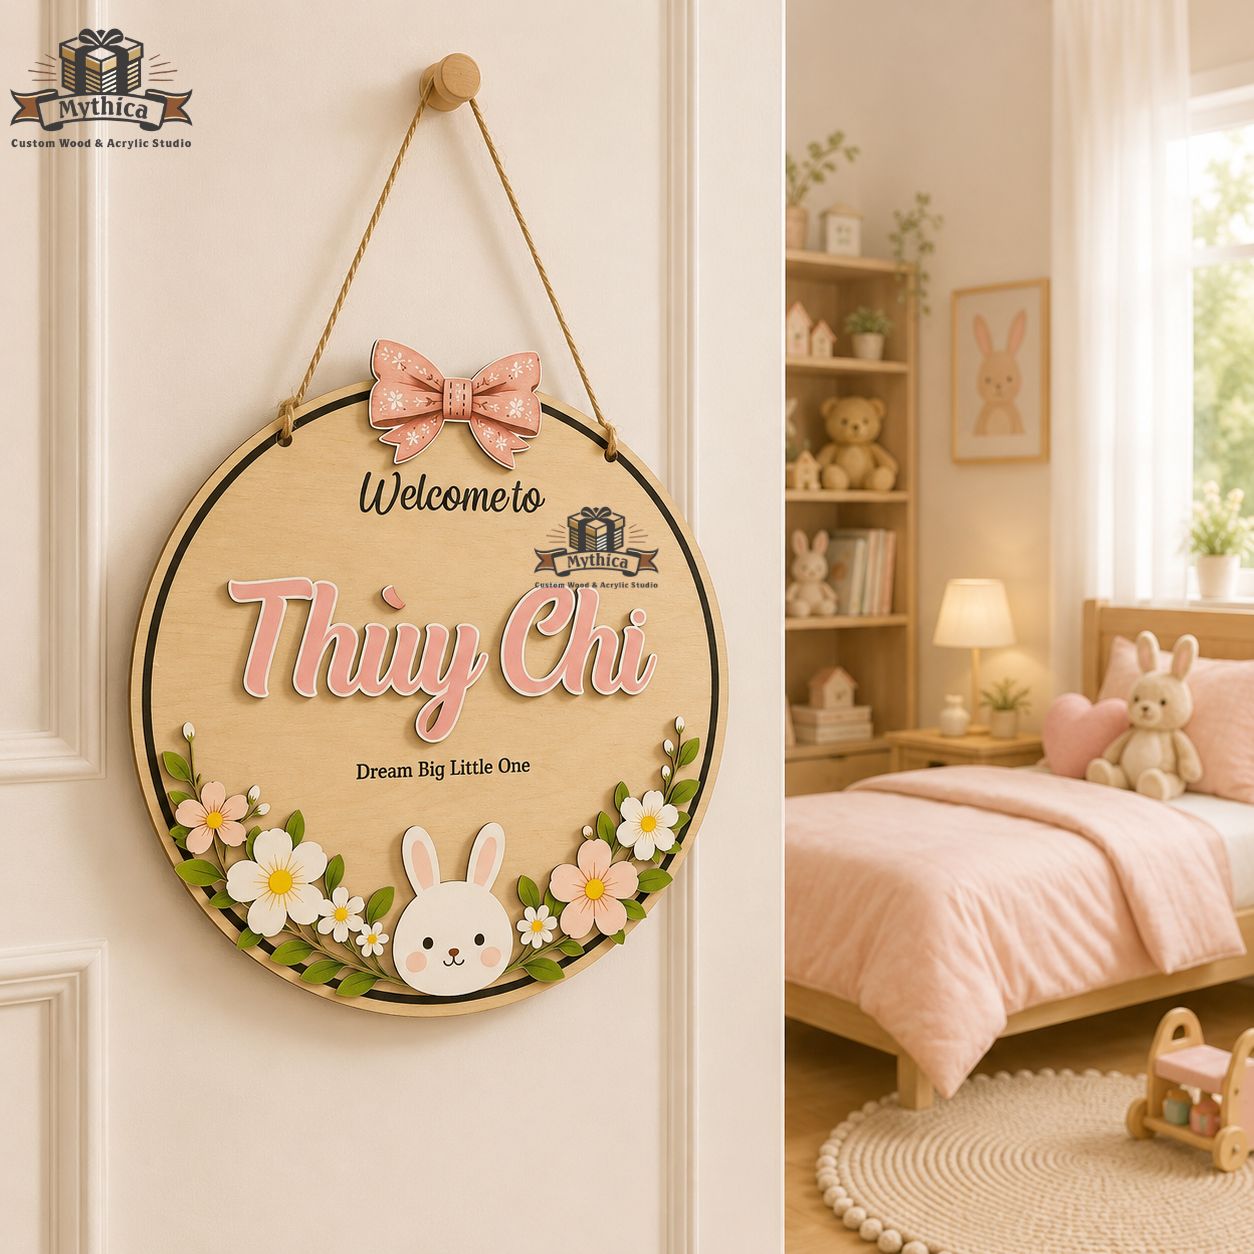
| Bảng tên, biển treo cửa | 3–5mm | Đủ chắc để treo, không quá nặng |
| Thẻ gỗ, tag đính sản phẩm | 1–2mm | Mỏng nhẹ, số lượng lớn, tiết kiệm vật liệu |
| Hộp gỗ, khay đựng | 3–5mm | Cần giữ form khi chịu lực từ bên trong |
| Đế trưng bày, chân đứng | 5–10mm | Cần nặng và vững, không lật |
| Chữ nổi treo tường | 8–15mm | Cần độ dày để tạo bóng đổ và cảm giác khối |
Bảng này là điểm khởi đầu, không phải quy tắc cứng. Sản phẩm cùng loại nhưng kích thước lớn hơn thường phải tăng độ dày để không bị cong theo thời gian — một tấm biển 20cm dùng 3mm là ổn, nhưng tấm 60cm cùng độ dày sẽ võng.
Một mẹo hay dùng khi phân vân giữa hai mức: chọn mức mỏng hơn cho phần thân, mức dày hơn cho phần đế hoặc khung. Sản phẩm nhẹ nhưng cầm lên vẫn thấy chắc, và tiết kiệm được vật liệu ở phần chiếm diện tích lớn nhất.
Chưa chắc chọn ly nào?
Gửi bản vẽ kèm mô tả sản phẩm, xưởng xem chi tiết mảnh nhất rồi tư vấn độ dày phù hợp — xem cách gửi file. Kho có sẵn cả basswood và plywood từ 1mm đến 15mm nên đổi độ dày không phải chờ đặt hàng.
Hãy để lại bình luận